工业机器人电缆选型要点:耐弯折寿命与屏蔽性能如何兼顾
产线停摆的代价:一根电缆引发的连锁反应
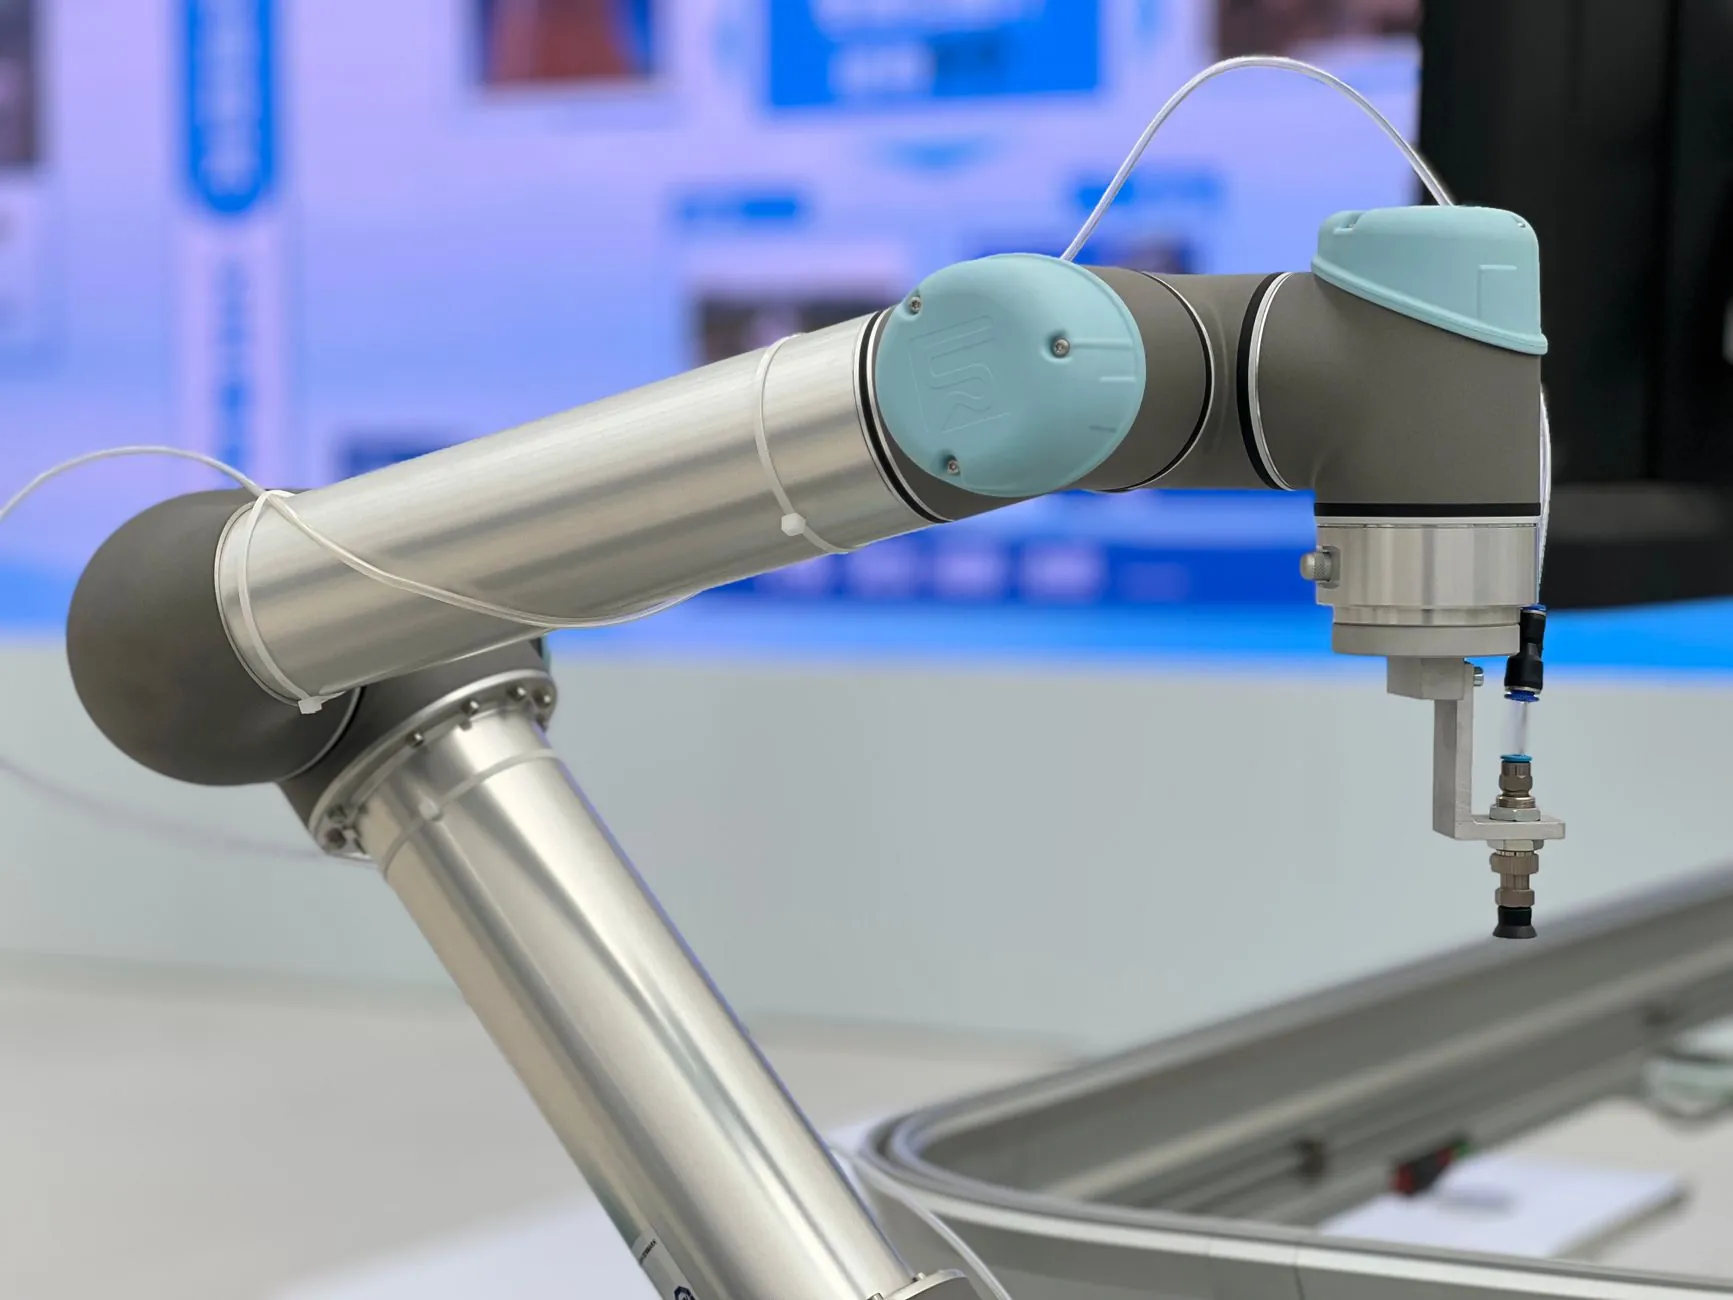
在汽车焊装车间或3C电子装配线上,我们经常看到这样的场景:机械臂以每分钟60次的频率高速往复,拖链电缆在狭小空间内被反复折叠、扭转。某品牌六轴机器人客户曾反馈,其第4轴伺服电机在运行800万次后出现信号抖动,定位精度从±0.02mm漂移到±0.15mm。拆解后发现,屏蔽层铜丝已断裂成多段,刺穿绝缘层导致局部放电。
这不是个案。根据我们武汉南瑞思创科技工程部的统计,工业机器人电缆引发的故障占整机电气故障的34%,其中耐弯折寿命不足和屏蔽效能衰减是两大主因。但有意思的是,很多工程师在选型时,往往把这两项指标对立起来——似乎要了寿命就得牺牲屏蔽,要了屏蔽就得接受短命。
为什么“鱼与熊掌”难以兼得?
核心矛盾在于材料与结构的物理博弈。柔性电缆为了获得高耐弯折性,导体采用极细的5类或6类裸铜丝(单丝直径通常≤0.1mm),绝缘层选用高弹性TPEE或PUR。这种设计能让电缆承受超过1000万次的拖链循环,但代价是——屏蔽层的编织密度越高,金属丝在弯曲时产生的疲劳应力越大。
举个例子:当编织密度从85%提升到90%,屏蔽层的有效导电面积只增加5%,但弯折寿命可能下降30%。因为编织角度的微小变化,会导致铜丝在弯折半径处产生局部应力集中。很多厂商为了通过型式试验,会刻意降低屏蔽密度来“刷”耐弯折数据,但到了实际工况中,变频器的高频干扰就会穿透屏蔽层,导致编码器信号误码。
技术解析:从“双绞+编织”到“分层屏蔽”
真正成熟的方案,是采用分层屏蔽结构。以我们推荐的伺服电缆为例:内层用铝箔麦拉(覆盖率100%)做连续屏蔽,主要阻挡高频电场干扰;外层用镀锡铜丝编织(密度控制在80%-85%),负责低频磁场屏蔽和机械防护。这种设计的巧妙之处在于——铝箔几乎不参与弯折受力,而编织层通过优化节距比(编织角约30°),让铜丝在弯曲时能相对滑动而非拉伸。
实测数据:在拖链半径R=100mm、加速度5m/s²的工况下,这种结构能同时满足1200万次耐弯折寿命和40dB以上的屏蔽衰减(10MHz-1GHz频段)。而单层高密度编织方案,同等条件下寿命仅350万次,屏蔽效能却只提升了2dB。
选型对比:三种主流方案的取舍
- 方案A(经济型):单层镀锡铜编织,密度90%。适合固定安装或低频率运动。寿命约200万次,屏蔽良好,但弯曲半径需≥8倍外径。
- 方案B(平衡型):铝箔+编织分层屏蔽,编织密度82%。这是目前工业机器人厂商的主流选择,兼顾寿命与EMC性能。
- 方案C(极致型):在方案B基础上,增加芳纶纤维抗拉层和半导电内护套。寿命可超2000万次,但成本上浮40%,多用于重载六轴机器人。
- 该电缆的弯折寿命是在什么弯曲半径、加速度、温度下测得的?
- 屏蔽衰减是在什么频段、用什么测试方法(线注入法还是吸收钳法)?
- 工厂是否具备拖链模拟测试台(如IEC 60227-2标准)来验证批次一致性?
这里有个关键点容易被忽略:屏蔽层的接地方式。无论选哪种方案,如果屏蔽层两端没有采用360°环形接地(而非“猪尾巴”式单点接地),高频干扰会顺着编织层形成天线效应,此时再好的屏蔽结构也白搭。我们做过对比测试,环形接地比单点接地的屏蔽效能高12-15dB。
给选型工程师的实操建议
回到最初的问题——耐弯折寿命与屏蔽性能如何兼顾?我的建议是:不要只看样本上的标称值,要问三个问题:
武汉南瑞思创科技在为客户定制工业机器人电缆方案时,通常建议先提供机器人各轴的扭矩曲线和运动轨迹数据。通过仿真软件计算电缆的实际弯曲频率和扭转角度,再决定采用方案B还是方案C。记住,拖链电缆不是标准件,它在机器人上每多活100万次,就意味着产线少一次非计划停机。
最后提醒一点:屏蔽电缆的屏蔽层截面积直接影响高频特性。当变频器载波频率超过8kHz时,建议选用屏蔽层截面积≥0.5mm²的规格——这个细节,很多样本上不会写,但等你的伺服驱动器报“编码器反馈异常”时,再换电缆就晚了。