工业机器人电缆耐弯折性能解析:柔性电缆材料与结构设计要点
在汽车焊装车间的一条自动化产线上,一台六轴机器人每天完成超过8000次抓取动作。三个月后,其第六轴处的工业机器人电缆出现护套开裂、屏蔽层断裂,导致编码器信号间歇性丢失。这类故障在行业内并不罕见——问题往往不在机器人本体,而在那根被反复弯折的电缆上。
弯折寿命的瓶颈:从导体到护套的系统性失效
普通柔性电缆在拖链中的弯折寿命通常为50万至100万次,而高端拖链电缆可达到500万至1000万次。差距从何而来?导体绞合方式是第一道分水岭。采用多股超细无氧铜丝,以短节距同向绞合,能显著降低单丝在弯折中的拉伸应力。若绞合节距过大,铜丝之间产生相对滑移,疲劳断裂便从内部开始。
绝缘层的选择同样关键。PVC在低温环境下变硬,弯折时易脆裂;TPE或PUR材料则能在-40℃至+90℃范围内保持弹性。但材料并非越软越好——过软的绝缘在机器人高速往复运动中容易发生形变位移,导致线对间电容变化,影响伺服电缆的信号传输质量。
结构设计的三个隐性要点
屏蔽层是容易被忽视的环节。铝箔加编织铜网的双层屏蔽结构,在弯折中铝箔易产生裂纹,编织网角度若不合理则会在反复弯折后松散。采用屏蔽电缆时,编织密度建议控制在85%以上,且编织角应接近45°,以兼顾柔韧性与屏蔽效能。
成缆节距与填充设计也直接影响寿命。多芯线缆以最优节距绞合成缆后,需用抗拉芳纶纤维或麻绳填充圆整,再包覆无纺布带。这层包带既能防止芯线在弯折中错位,又能吸收部分机械应力。护套的挤出工艺同样讲究——挤压式而非半管式,能确保护套与包带之间无空隙,避免弯折时护套与内部结构产生相对摩擦。
- 导体:超细无氧铜丝,短节距同向绞合
- 绝缘:TPE/PUR材料,兼顾弹性与介电性能
- 屏蔽:编织密度≥85%,编织角约45°
- 护套:挤压式挤出,PUR或TPE基材
选型与验证:把弯折寿命写进规格书
面对一台新增的码垛机器人,工程师需要根据实际工况计算电缆的弯折半径与频率。一般原则是:弯折半径不小于电缆外径的7.5倍,若空间受限则需选用更高等级的柔性电缆。在采购规格书中,应明确要求供应商提供基于DIN EN 50396或VDE 0472标准的拖链弯折测试报告,而非仅凭样品手感判断。
武汉南瑞思创科技有限公司在长期服务汽车制造与3C电子行业客户的过程中发现,将电缆的弯折寿命、扭转角度与化学耐受性纳入同一份技术协议,能有效降低现场故障率。实际应用中,针对六轴机器人各关节的不同运动轨迹,甚至需要差异化选型——底座附近以扭转为主,腕部则以高频弯折为主。
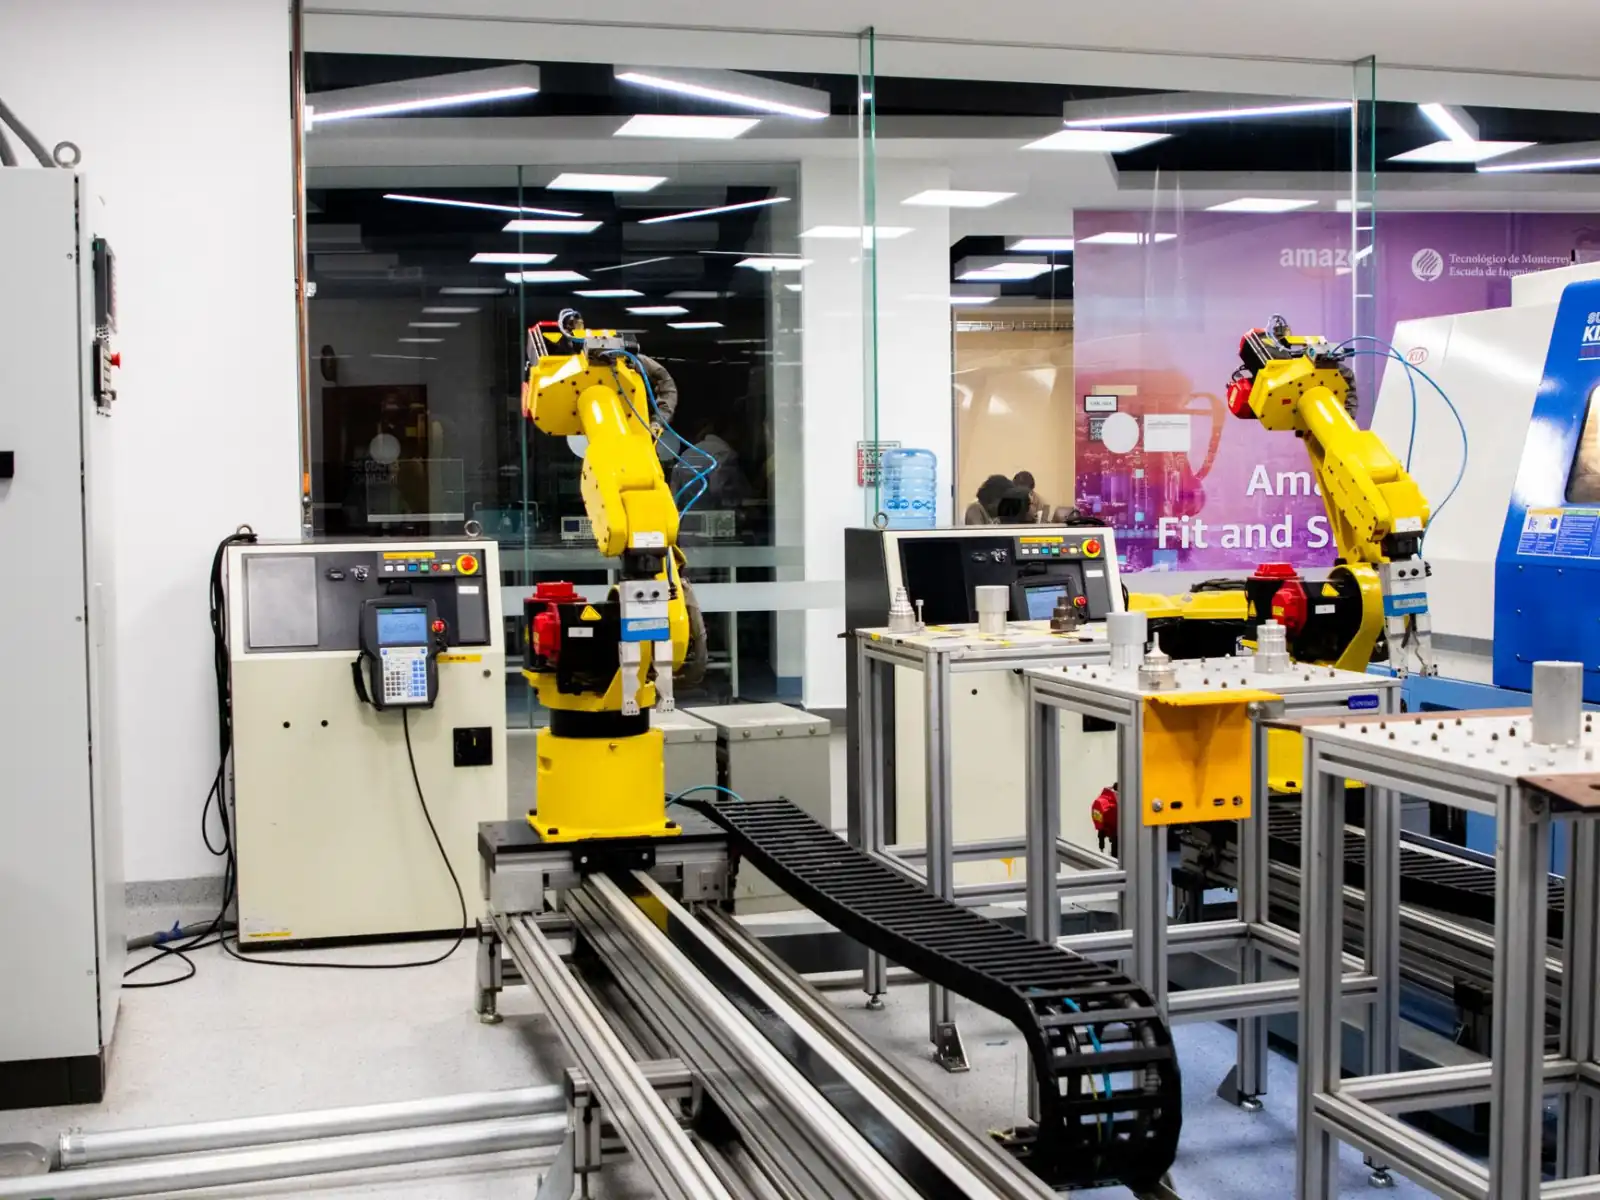
随着协作机器人与高速Delta机器人普及,电缆面临的弯折频率和加速度都在提升。碳纤维复合导体、纳米涂层绝缘等新材料的导入,有望将拖链寿命推向2000万次量级。但在此之前,理解材料与结构的匹配逻辑,仍是选对工业机器人电缆的最短路径。